Guía de inventario RFID para minería eficiente
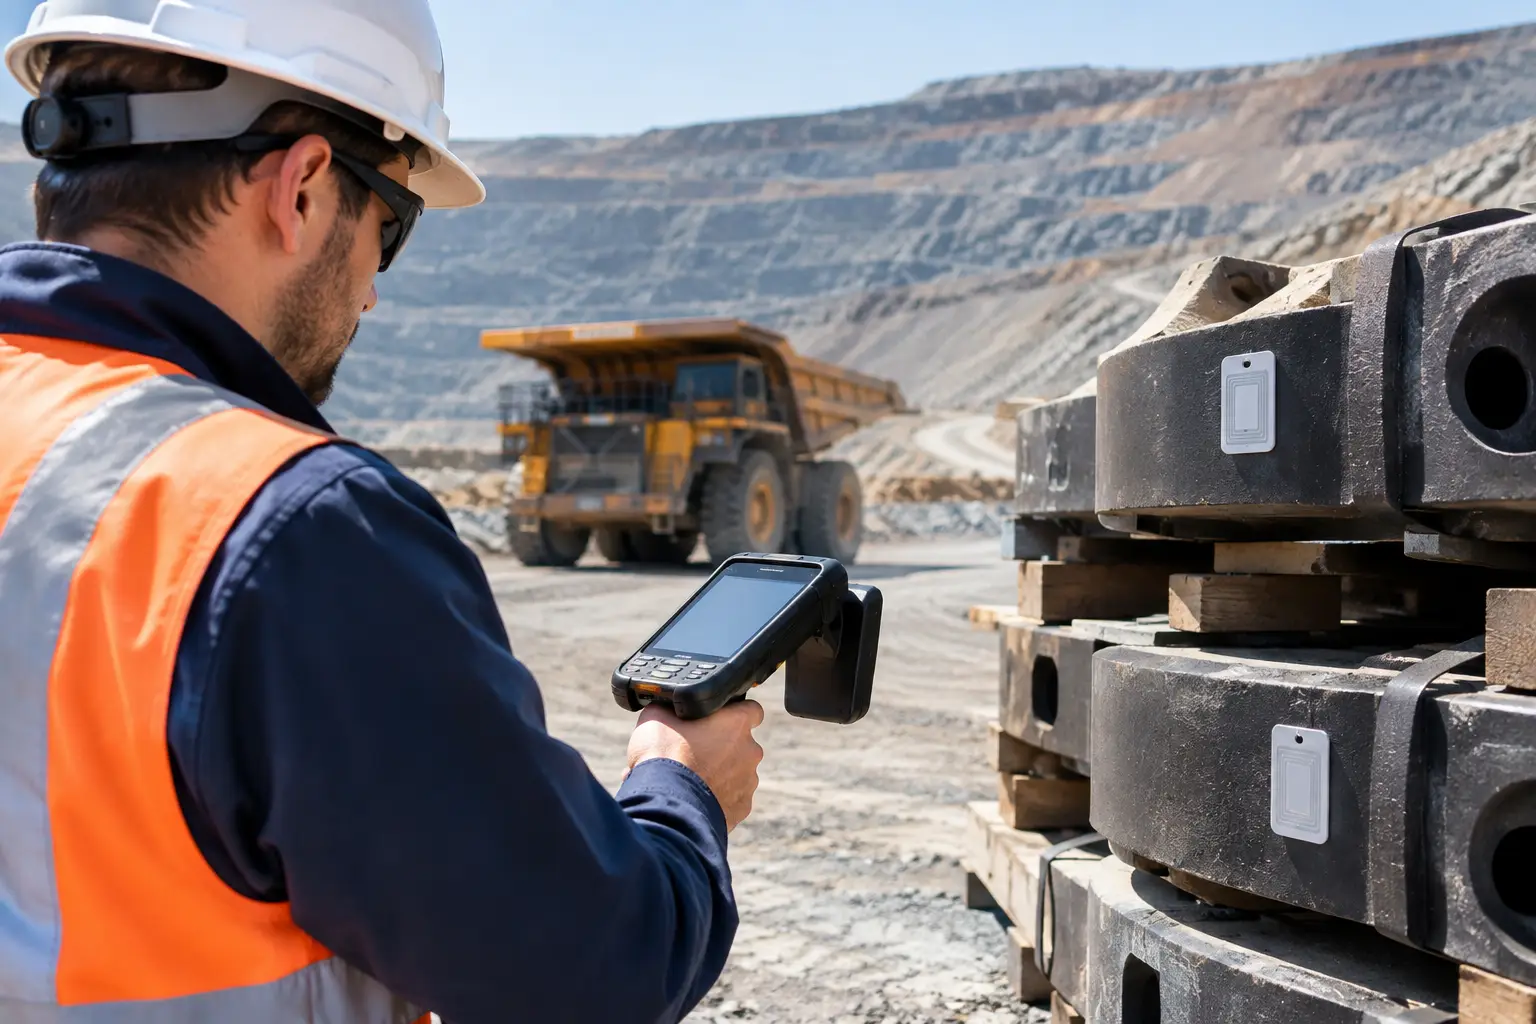
Un equipo de mantenimiento no debería detener una reparación porque una herramienta crítica figura disponible en el sistema, pero no aparece en el pañol. Tampoco un supervisor debiera recorrer bodegas, talleres y frentes de trabajo para validar manualmente la ubicación de repuestos. Esta guía de inventario RFID para minería aborda cómo diseñar un control de materiales y activos que responda a las condiciones reales de una faena: superficies metálicas, polvo, humedad, distancias extensas y operaciones continuas.
RFID no reemplaza por sí solo los procesos de bodega, abastecimiento o mantenimiento. Su valor aparece cuando conecta la identificación física de cada ítem con reglas operacionales, datos maestros confiables e integración con los sistemas que ya administran compras, inventario y órdenes de trabajo.
Qué debe resolver un inventario RFID en minería
En minería, inventario no significa únicamente contar existencias. La operación necesita saber qué activo o material está disponible, dónde fue visto por última vez, quién lo retiró, en qué condición se encuentra y a qué orden de trabajo o centro de costo se asocia. La prioridad cambia según el área: el pañol busca disponibilidad y devolución; la bodega de repuestos, exactitud y rotación; mantenimiento, trazabilidad de herramientas e instrumentos; y abastecimiento, visibilidad para evitar quiebres o compras urgentes.
Un proyecto bien planteado parte de un caso concreto. Por ejemplo, controlar herramientas eléctricas de alto uso, kits de seguridad, equipos de medición calibrables, componentes reparables o repuestos críticos. Intentar etiquetar todo desde el primer día puede aumentar el alcance sin generar un beneficio proporcional. Conviene comenzar por categorías donde el registro manual tiene mayor error, el tiempo de búsqueda es alto o la falta de disponibilidad afecta directamente la continuidad operacional.
Inventario de materiales versus control de activos
Aunque comparten lectores y etiquetas, no son el mismo proceso. Un repuesto consumible puede requerir lectura en recepción, ubicación, picking y despacho a una orden. Una herramienta reutilizable, en cambio, necesita registrar préstamo, devolución, condición y eventualmente mantención o calibración.
Esta diferencia define qué información debe guardar el sistema. Para un activo, el identificador RFID se vincula con un número de serie, responsable, estado y fecha de inspección. Para un material seriado o no seriado, se relaciona con SKU, lote, ubicación, unidad de medida y movimientos de inventario. Mezclar ambas lógicas suele producir reportes poco útiles y excepciones difíciles de gestionar.
Diseño de la guía de inventario RFID minería
La implementación debe comenzar en terreno, no en la compra de dispositivos. Un levantamiento operacional permite documentar flujos, ubicaciones, clases de ítems, volúmenes, conectividad, restricciones de seguridad y sistemas involucrados. También revela una pregunta decisiva: qué evento debe capturarse automáticamente y cuál requiere validación de una persona.
En una bodega de repuestos, una lectura masiva con handheld puede validar rápidamente una ubicación o realizar inventarios cíclicos. En la entrega de un equipo calibrable, puede ser necesario que el operario confirme la persona receptora y el motivo de salida. RFID acelera la captura de datos, pero no elimina controles que son necesarios para la seguridad o la trazabilidad contractual.
1. Clasificar objetos y condiciones de lectura
El desempeño de una etiqueta depende del objeto y del entorno. Los metales alteran el comportamiento de radiofrecuencia, mientras que líquidos, caucho, barro, vibración y abrasión pueden afectar la lectura o la durabilidad del encapsulado. Por eso, una etiqueta estándar que funciona en cajas de cartón no debe asumirse adecuada para una herramienta metálica, un cilindro, un componente expuesto a exterior o un neumático.
La clasificación debe considerar material de montaje, tamaño disponible, distancia de lectura requerida, exposición térmica, contacto con químicos, método de fijación y vida útil esperada. Para activos metálicos se utilizan etiquetas diseñadas para montaje sobre metal; para elementos expuestos, opciones industriales resistentes; y para inventario en embalajes o ubicaciones controladas, etiquetas adhesivas convencionales pueden ser suficientes. La selección debe validarse con pruebas sobre el objeto real, no solo con especificaciones de catálogo.
2. Definir el punto de captura adecuado
Los lectores RFID Handheld son especialmente útiles cuando las ubicaciones son variables, hay racks, contenedores, zonas de mantenimiento o patios donde un portal fijo no tendría suficiente recurrencia. Permiten recorrer una zona y comparar en segundos las etiquetas detectadas contra el inventario esperado, identificando faltantes, sobrantes o ítems fuera de ubicación.
Los lectores fijos, antenas y portales aportan valor en puntos repetibles de alto tránsito, como recepción de materiales, acceso a pañoles, despacho hacia talleres o retorno de herramientas. No se trata de instalar infraestructura en cada puerta. Debe priorizarse donde una lectura automática evita digitación frecuente, reduce controversias sobre entregas o captura movimientos que hoy no quedan registrados.
Antes de decidir, es necesario medir orientación de las etiquetas, velocidad de paso, cantidad de objetos cercanos, presencia de estructuras metálicas y posibles lecturas no deseadas desde áreas contiguas. En algunos casos se requieren zonas de lectura controladas, reglas de filtrado o blindaje RFID para delimitar correctamente el evento.
3. Estandarizar datos y reglas operacionales
Una etiqueta RFID contiene un identificador único, normalmente asociado en la plataforma a información de negocio. El identificador no reemplaza una estructura de datos consistente. Si un mismo repuesto tiene descripciones duplicadas, unidades de medida incorrectas o ubicaciones sin nomenclatura común, la lectura será rápida, pero el resultado seguirá siendo ambiguo.
Antes de etiquetar, conviene revisar el maestro de artículos y activos: códigos, números de serie, categorías, estados, ubicaciones, responsables y criterios de baja. También se deben definir excepciones. ¿Qué ocurre si una herramienta sale sin orden de préstamo? ¿Quién aprueba una devolución con daño? ¿Cómo se corrige una etiqueta deteriorada? Estas decisiones convierten un piloto tecnológico en un proceso controlable.
Integración con ERP, WMS y mantenimiento
Una operación minera rara vez parte desde cero. ERP, WMS, EAM o CMMS ya concentran información de stock, órdenes de compra, mantenimiento, costos y activos. La capa RFID debe intercambiar eventos con esos sistemas para evitar conciliaciones paralelas y planillas locales.
La integración puede actualizar una recepción validada, confirmar una transferencia entre bodegas, registrar la entrega de un repuesto a una orden de trabajo o modificar el estado de un activo al ser devuelto. La arquitectura depende de los sistemas disponibles y de la criticidad del proceso. En algunos escenarios basta una sincronización programada; en otros, como despacho de componentes críticos, se requiere intercambio casi inmediato mediante API.
Plataformas como Century Cloud permiten administrar inventarios, movimientos, préstamos, devoluciones, búsqueda y reportería desde una plataforma web y dispositivos Handheld, además de integrarse con ERP o WMS. Para organizaciones que inician con un alcance acotado, un software de inventario RFID Plug & Play puede ser una forma razonable de validar el proceso antes de ampliar la automatización.
Cómo ejecutar un piloto que entregue evidencia
El piloto debe tener una hipótesis medible. Por ejemplo: reducir el tiempo de inventario cíclico de una bodega determinada, elevar la precisión de una categoría crítica o disminuir el tiempo de localización de herramientas prestables. Sin línea base, cualquier mejora quedará en percepción.
Seleccione una zona representativa y un conjunto de objetos con condiciones exigentes. Etiquete, codifique y asocie los datos maestros; luego pruebe recepción, almacenamiento, conteo, préstamo o despacho según el caso. Es indispensable incluir turnos reales y usuarios finales, porque los problemas de ergonomía, conectividad, disciplina de proceso y lectura suelen aparecer fuera de una demostración controlada.
Los indicadores útiles combinan desempeño técnico y resultado operacional: tasa de lectura por tipo de etiqueta, tiempo por inventario, discrepancias detectadas, movimientos sin registrar, tiempo de búsqueda, disponibilidad de activos y adopción por usuario. Si la tasa de lectura baja en una ubicación específica, la respuesta no siempre es cambiar el lector. Puede ser orientación de la etiqueta, apilamiento, distancia, interferencia o un flujo mal diseñado.
Errores que comprometen el resultado
Un error frecuente es medir el proyecto solo por la velocidad de conteo. La precisión importa tanto como la rapidez. Leer etiquetas que pertenecen a un rack vecino o a materiales fuera del proceso crea movimientos falsos y erosiona la confianza de los equipos.
También es un riesgo implementar RFID sin gobierno de etiquetas. Cada reposición, reparación, baja o reemplazo debe preservar la relación entre objeto físico, identificador y registro digital. Finalmente, conviene evitar diseños cerrados que no consideren expansión hacia otros pañoles, contratos de mantenimiento, bodegas satélite o centros de distribución.
La decisión más útil no es preguntarse si RFID puede leer un activo en faena, sino qué decisión operativa mejorará cuando esa lectura se convierta en un dato confiable. Cuando el alcance, las etiquetas, el hardware y la integración responden a esa pregunta, el inventario deja de ser una tarea periódica y pasa a ser una fuente práctica de control para la operación.